 1937年〜現在

資源が足りない会社は、なぜムダを嫌うようになったのか
米国の大量生産は、同じものを大量につくることで効率を高めました。しかし戦後のトヨタには、同じ規模の市場も資本もありません。多様な車種を、必要な量だけ、限られた資源でつくる必要がありました。
ここで重要になるのが、ジャスト・イン・タイムと自働化です。ジャスト・イン・タイムは、必要なものを必要なときに必要なだけ流し、在庫の停滞を減らします。自働化は、異常を検知したら止まり、人が問題を確認できるようにします。
二つは別々の効率化ではありません。在庫を減らすと、問題を在庫で隠せなくなります。工程を止められると、問題を先送りせず、その場で学習できます。少ない余裕が、問題を見えるようにする。見えた問題を、次の標準へ変える。この循環がTPSの核です。
SpearとBowenは、TPSをカンバンやアンドンといった道具の寄せ集めではなく、仕事の手順、接続、流れ、改善方法を明確にし、現場で仮説を検証し続ける仕組みとして整理しました。つまり強さは、完成した正解を守ることより、小さな異常を学習へ変換する速さにあります。
ただし、資源制約からTPSが一直線に生まれたわけではありません。労使関係、取引先、政策、輸出市場など、多くの要因があります。ここで避けたいのは、「日本企業だから改善が得意だった」という文化本質論です。トヨタの方法は、精神論ではなく、制約と行動を結びつける制度として読む方が再利用できます。
大野耐一ひとりでは、TPSはつくれない
ブランドの歴史は、一人の天才を中心にすると理解しやすくなります。けれど、その説明は再現性を失わせます。「その人が特別だった」で終わるからです。
トヨタ公式は、自働化の源流を豊田佐吉の自動織機に置いています。糸が切れたときに機械が止まる仕組みは、不良を作り続けないための判断を機械へ組み込むものでした。豊田喜一郎は、何万点もの部品を資金の限界内でまとめるため、ジャスト・イン・タイムを構想しました。
その後、大野耐一と同僚たちは、考え方を工場の運用へ落とし込みました。大切なのは、理念を掲げたことではありません。作業を観察し、標準を置き、異常が起きたら止め、原因を確かめ、方法を書き換える。これを現場で反復できる形にしたことです。
ここには、二種類の継承があります。一つは、佐吉から喜一郎へ続く問題意識の継承。もう一つは、現場や取引先が改善結果を次の作業へ残す方法の継承です。人物が変わっても、問いと学び方が残れば、ブランドの能力は続きます。
もちろん、公開資料だけでは無名の作業者やサプライヤー、労働組合の貢献や摩擦を十分に描けません。だからこそ、「大野耐一がすべてを作った」という英雄史へ戻らないことが重要です。トヨタらしさは一人の才能より、誰かが見つけた異常を、組織が次の標準へ変えられることにあります。
ロゴより「止めるボタン」が、トヨタらしい?
記号というと、ロゴ、色、名前、形を思い浮かべます。これらは顧客が見つけやすい外側の記号です。一方、企業には働く人の判断を揃える内側の記号があります。
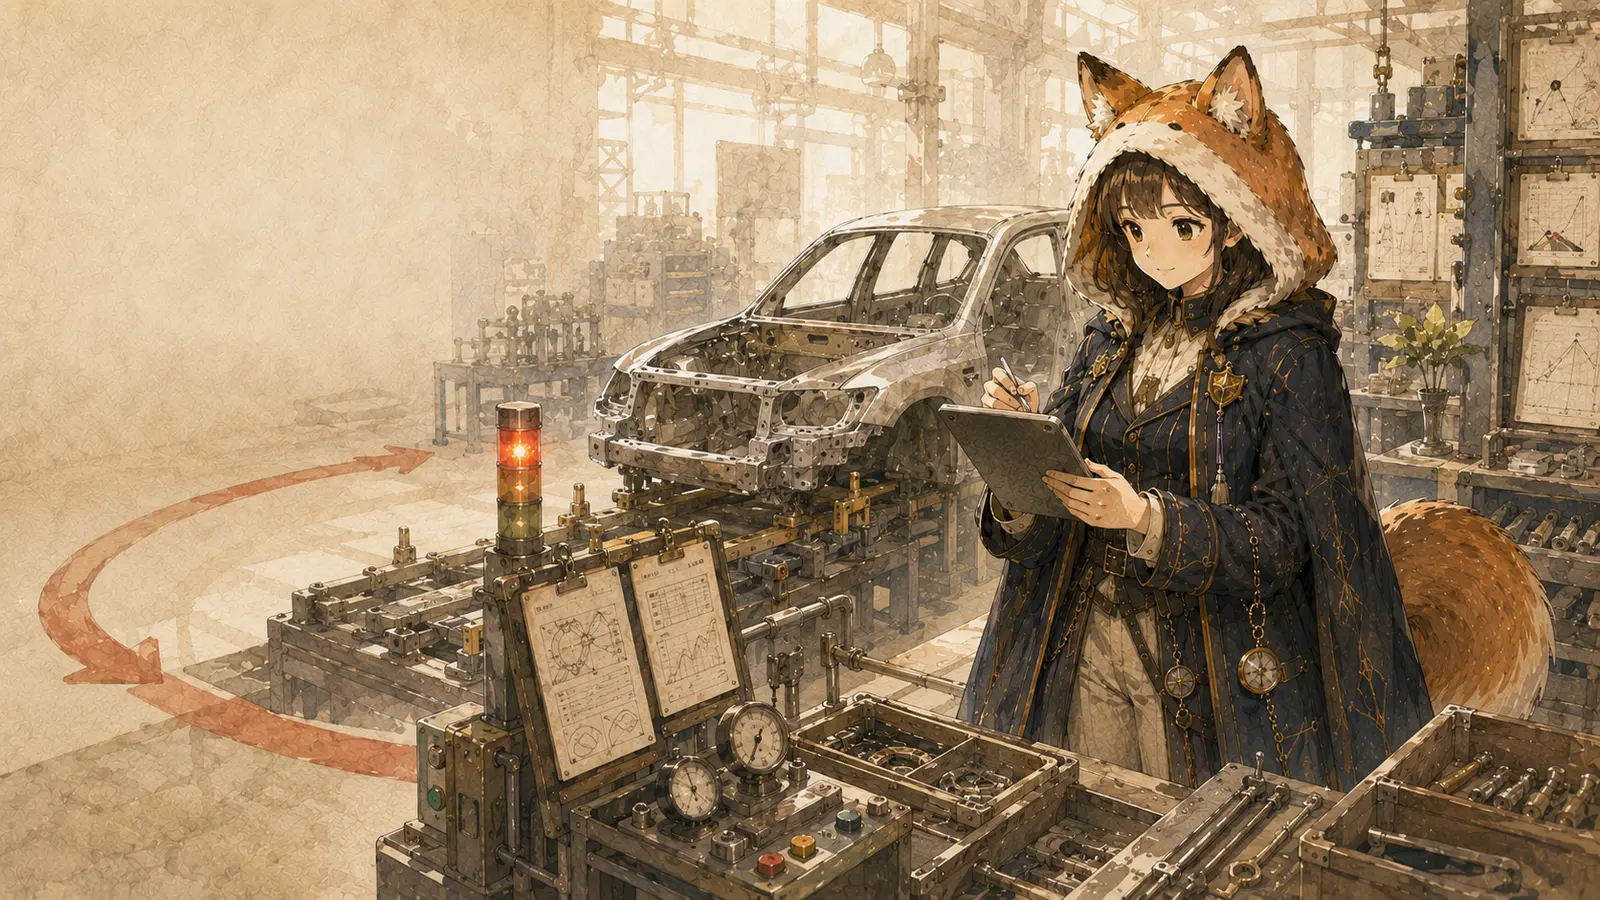
アンドンは、異常が起きたことを見えるようにする仕組みです。作業者が停止スイッチを押すと、問題が隠れたまま次工程へ流れにくくなります。カンバンは、何を、いつ、どれだけ必要としているかを工程間でつなぐ情報です。
どちらも道具ですが、意味は道具そのものにありません。
- アンドン:異常を隠すより、見せる方がよい
- 停止スイッチ:問題を見つけた人に止める権限がある
- カンバン:必要量を情報でつなぎ、つくりすぎを防ぐ
- 現地現物:会議室の推測より、現場の事実へ戻る
- 改善:正解を固定せず、次の標準へ更新する
これらが繰り返されると、社内では「トヨタらしい判断」の記号になります。ただし、社内制度がそのまま顧客に知られているとは限りません。顧客が感じるのは、故障の少なさ、整備のしやすさ、販売店の対応、残価など、制度の結果です。
したがって、アンドンを顧客向けの有名なシンボルと断定することはできません。BASがここで注目するのは、見えるロゴの裏に、判断を揃える行動記号があるという構造です。ブランドの一貫性は、デザインだけでなく、異常時の振る舞いにも表れます。
品質を、最後の検査から工程の途中へ戻した
一般的な品質管理は、完成したものを検査し、基準に満たない商品を取り除く姿を想像しやすいでしょう。この方法でも不良品の出荷は減らせます。しかし、問題が起きた工程はそのままなら、同じ不良を作り続ける可能性があります。
自働化は、品質を最後の検査から工程の途中へ戻します。異常が起きたら止める。何が起きたかを見る。原因を直す。標準を更新する。この順番によって、不良を選別する仕事が、不良を繰り返さない仕事へ変わります。
トヨタの品質管理は、生産だけで閉じません。開発でどの基準を置くか、調達で取引先と何を共有するか、物流で品質をどう守るか、販売やサービスで顧客の声をどう戻すか。品質を一つの部署ではなく、価値の流れ全体へ配置します。
ここにブランドの再編集があります。品質は「良いものができた」という結果ではなく、問題を次へ残さないための情報の流れになります。
ただし、2024年の認証不正は重要な反証です。トヨタは、現場だけでなく経営側の認証業務への理解と関与にも不足があったと説明しました。工場で機能する停止と改善の考え方が、法規や申請業務でも自動的に機能するわけではありません。
だから、TPSを万能な文化として称賛するだけでは不十分です。本当に見るべきなのは、どの業務に停止権限があり、誰が異常を受け取り、経営がどこで判断するのかです。仕組みの強さは、例外領域まで届いているかで試されます。